
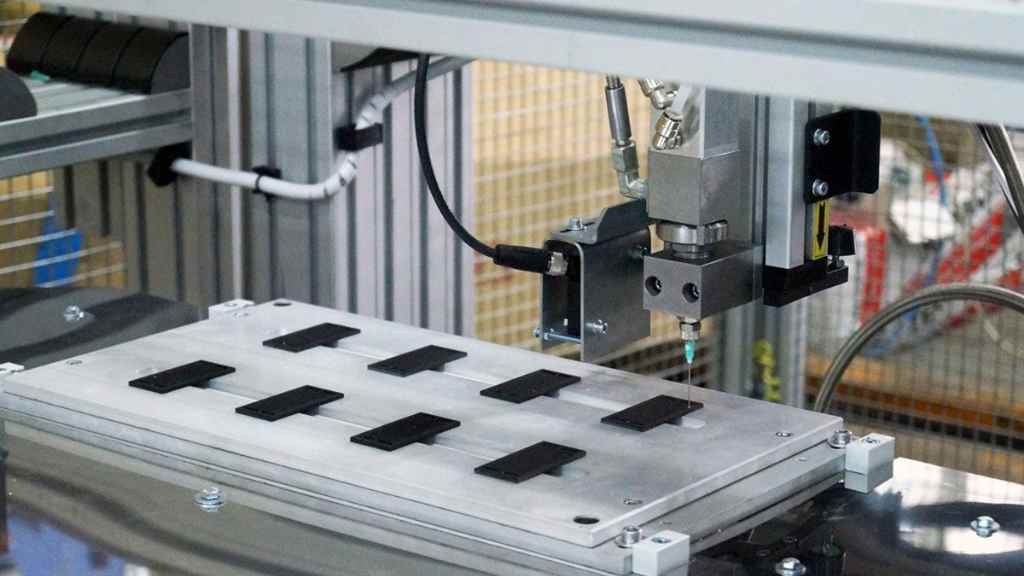
Нанесение клея, герметика или монтажной пены кажется простой операцией: взял пистолет, выдавил полоску. Но на современном производстве требований гораздо больше. Зигзаг по фланцу двигателя должен быть ровно 3 мм шириной. Герметик на стекло фары — без разрывов и пузырей. Пена под обшивку — строго дозированная, иначе деталь не сойдётся. Человек с ручным дозатором не может гарантировать повторяемость через сотню циклов. Рука устаёт, скорость меняется, начинаются подтёки или экономные участки.
Робот нанесение клея переводит эту задачу в разряд высокоточных, программируемых операций. Клеевой робот ведёт дозирующую головку по сложным 3D-траекториям, выдавая точный объём в каждой точке. В этой статье разберём, какие бывают системы роботизированного дозирования, как подобрать оборудование под свой материал, и когда такая автоматизация окупается быстрее всего.
Почему роботизированное нанесение клея лучше ручного
Ручное дозирование (даже с использованием пневмопистолетов) имеет неустранимые недостатки:
- Нестабильность объёма — скорость выдавливания зависит от усталости оператора, угла наклона инструмента, температуры рук.
- Неточность траектории — человек не может повторить сложную кривую с допуском 0,5 мм. Для уплотнительных фланцев это критично.
- Потери материала — при ручной работе перерасход клея до 30% из-за неравномерной подачи и подтёков.
- Дефекты — пропуски, пузыри, разрывы нити. Контроль только визуальный, часть брака уходит дальше.
Роботизированное нанесение герметика даёт:
- Повторяемость траектории с точностью до 0,1–0,3 мм.
- Дозирование с погрешностью ±1–3% от заданного объёма.
- Скорость нанесения до 500–1000 мм/с (в зависимости от вязкости).
- Регистрацию параметров в системе качества (можно доказать заказчику, что каждая фабричная деталь получила правильную дозу).
По опыту внедрений, замена ручного нанесения на клеевого робота снижает расход материала на 20–35% и сокращает количество дефектов по герметизации в 5–10 раз.
Типы систем дозирования — что выбрать под свой материал
Роботы для нанесения клея — это не только манипулятор, но и дозирующая система. От её типа зависит, с какими вязкостями, температурами и давлением вы сможете работать.
Шнековая (червячная) дозировка — для пастообразных материалов
Внутри дозирующей головки вращается шнек (архимедов винт), который выдавливает материал из картриджа или бочки. Объём дозы определяется количеством оборотов. Шнеки незаменимы для очень вязких составов (консистенция зубной пасты и гуще): тиксотропные герметики, полиуретановые клеи, эпоксидные компаунды с наполнителем. Плюс — высокая точность дозирования (до ±1%). Минус — шнек изнашивается на абразивных материалах, нужна периодическая замена.
Пневматическое дозирование с клапаном — для жидкостей и низкой вязкости
Клапан открывается на заданное время под давлением воздуха — материал выдавливается. Просто, дёшево, но точность ниже (±5–10%). Подходит для водных растворов, клеёв на растворителях, чернил. Для ответственных операций герметизации не рекомендуют — возможны подтёки и капли на закрытии клапана.
Серво-электрическая дозировка (плунжерная) — самая точная
Электродвигатель перемещает поршень внутри цилиндра, выталкивая точный объём. Погрешность — доли процента. Идеально для микродоз (0,001 мл) и для дорогих материалов. Используется в фармацевтике, электронике, производстве оптики. Минус — высокая цена, ограниченный объём на один цикл (обычно до 10–50 мл за ход).
Система подачи «два компонента» (2K) — для смешивания на лету
Многие клеи и пены требуют смешивания смолы и отвердителя непосредственно перед нанесением. Робот управляет двумя шнеками или плунжерами, материал подаётся в статический смеситель, затем на деталь. Требуется точная синхронизация и промывка смесителя после цикла. Используется в автомобилестроении (сборка кузовов) и производстве композитов.
Оборудование для клеевого робота в сборе
| Компонент | Назначение | Примечания |
| Робот-манипулятор | Перемещение дозирующей головки по траектории | Кобот (ROKAE) — для ручной переналадки; промышленный (Kawasaki) — для жёстких циклов |
| Дозирующий блок (шнек, клапан, плунжер) | Выдавливание материала | Выбирается под вязкость, температуру, состав |
| Резервуар (картридж, бочка, мешок) | Хранение клея | От 50 мл до 200 л. С подогревом если нужно |
| Контроллер дозирования | Управление подачей материала | Обычно независимый контроллер, синхронизированный с роботом |
| Система подогрева | Снижение вязкости горячих клеев | Для полиамидов, PUR-клеев (рабочая температура 100–150°C) |
| Узел калибровки | Периодическая проверка дозы | Взвешивание порции на весах, автоматическая коррекция |
| Техническое зрение (опционально) | Коррекция траектории по детали | Применяется при плавающей геометрии заготовок |
Интеграция всех компонентов в общую программу робота позволяет создавать сложные паттерны: точки, линии, зигзаги, спирали, заливка замкнутого контура.
Программирование траекторий — как обучить клеевого робота
Клеевой робот программируется двумя основными способами:
- Обучение движением (Drag‑and‑drop) — оператор вручную ведёт робота по нужной траектории, записывая опорные точки. Программа готова за 5–20 минут. Лучший метод для мелкосерийных деталей с частой сменой.
- Офлайн-программирование — траектория создаётся по CAD-модели на компьютере, затем загружается в робота. Высокая точность, но требует квалификации. Подходит для сложных 3D-поверхностей (например, нанесение герметика на профиль двери).
Важные параметры, которые задаются в программе:
- Скорость движения вдоль траектории (обычно 50–500 мм/с, зависит от вязкости).
- Расход материала (мл/сек) — зависит от скорости и нужной толщины слоя.
- Отсрочка включения/выключения подачи (чтобы избежать утолщений в начале и подтеков в конце).
- Высота сопла над деталью (0,5–5 мм). Занижение — сопло может удариться, завышение — разбрызгивание.
Примеры из практики: как роботы наносят клей и герметик в реальных проектах
Пример 1. Производитель автокомпонентов (нанесение герметика на поддон двигателя, Калуга)
Задача: Алюминиевый поддон двигателя требует нанесения герметика зигзагообразной линией по периметру фланца. Ручное нанесение из шприца давало 5% брака (разрывы, выплески). Производительность — 60 поддонов в час (4 человека).
Решение: Промышленный робот Kawasaki с системой серво-шнекового дозирования 2K (силиконовый герметик). Скорость нанесения — 300 мм/с. Автоматическая калибровка дозы через весы каждые 100 циклов.
Результаты: Брак снизился до 0,2%. Скорость выросла до 110 поддонов в час (робот не останавливается на перезарядку). Заменили 4 человек на одного оператора-наблюдателя. Окупаемость — 9 месяцев. Расход герметика сократился на 27%.
Пример 2. Производитель холодильников (нанесение монтажной пены в панель, Липецк)
Задача: Заливка пенополиуретана (ППУ) внутрь сэндвич-панелей двери. Форма панели — сложная, с переменной высотой. Ручная заливка из пистолета давала неравномерную плотность — часть зон пустовала, часть переполнялась, дверь деформировалась.
Решение: Кобот ROKAE с двухкомпонентной дозирующей системой высокого давления (30 бар). Траектория заливки — спираль от центра к краям, скорость 150 мм/с. Программа создана по CAD-модели и скорректирована обучением движением на первом образце.
Результаты: Равномерное заполнение с контролем плотности ±2%. Деформация дверей сократилась на 90%. Расход пены снизился на 18% (ничего не вытекает). Окупаемость — 14 месяцев.
Пример 3. Производство бытовой электроники (клей для корпуса смарт-колонки, Тверь)
Задача: Точечное нанесение термоклея (расплав) для фиксации динамика внутри пластикового корпуса. Шесть точек диаметром 2 мм, допуск по объёму ±0,5 мг. Ручная дозация невозможна из-за малых объёмов.
Решение: Кобот ROKAE с плунжерным дозатором (объём дозы программируемый от 1 мг). Подогрев расплава до 160°C. Визуальный контроль каждой точки камерой (проверяет объём и отсутствие нитей).
Результаты: Производительность — 800 корпусов в час (цикл 4,5 секунды). Брак по клею — 0,05%. Окупаемость — 6 месяцев за счёт выхода на контракт с крупным OEM.
Пример 4. Вагоностроение (герметизация оконных рам, Нижний Новгород)
Задача: Нанесение тиксотропного герметика толщиной 8 мм на привалочную поверхность под окно вагона. Длина контура 3 метра, форма — сложный овал с переменным радиусом. Раньше два человека наносили из ручных пистолетов — подтёки, стыки с перехлёстом, проверка щупом.
Решение: Промышленный робот Kawasaki с большим вылетом (2,5 м) и шнековым дозатором повышенной мощности. Программа построена по 3D-сканированию рамы (каждая рама имеет небольшие отклонения). Сканер подстраивает траекторию в реальном времени.
Результаты: Герметизация одной рамы — 2 минуты 20 секунд (вместо 12 минут ручной работы). Полное исключение подтёков и стыков. Расход материала сократился на 32%. Робот окупился за 19 месяцев.
Экономика проекта — сколько стоит и когда окупается клеевой робот
Бюджет типового решения (робот + дозирующая система + интеграция) — от 3 до 9 млн рублей в зависимости от сложности.
| Статья затрат | Диапазон, млн руб. | Примечания |
| Робот (кобот или промышленный) | 1,5–4 | Коботы дешевле, но медленнее. Промышленные — быстрее, требуют ограждений |
| Дозирующий блок и резервуар | 0,8–3 | Шнеки и 2K-системы дороже, клапаны дешевле |
| Подогрев (при необходимости) | 0,3–0,8 | Для горячих клеев (PUR, полиамиды) |
| Интеграция, программирование, оснастка | 1–2 | Включает проектирование рабочей ячейки |
| Пусконаладка и обучение | 0,2–0,4 | 2–3 дня на заводе заказчика |
Выгоды (на примере среднесерийного производства с 2 сменами):
- Замена 2–4 операторов (экономия ФОТ — 2,5–5 млн руб./год).
- Снижение расхода материала на 20–35% (экономия — от 0,5 до 2 млн руб./год).
- Сокращение брака по герметизации на 80–95% (экономия на переделке и рекламациях — от 0,3 млн руб./год).
Типовой срок окупаемости: от 6 до 18 месяцев. Для дорогих материалов (эпоксидные смолы, фармацевтические клеи) окупаемость может быть менее года за счёт экономии сырья.
Доступны модели CAPEX (покупка оборудования) и OPEX (лизинг или оплата за цикл). Для пилотных проектов можем предоставить клеевого робота в аренду на 1–3 месяца.
Ограничения — когда роботизированное нанесение клея не подходит
Несмотря на очевидные плюсы, есть задачи, которые пока сложно или невыгодно отдавать роботу.
- Сверхмелкие партии (менее 100 деталей в месяц) и частая смена модели — программирование и чистка системы могут занимать больше времени, чем само нанесение. Остаётся ручной инструмент.
- Материалы с очень короткой жизнью смеси (менее 2 минут) после смешивания компонентов — даже автоматическая промывка не спасет. Приходится использовать картриджи с предварительным смешиванием, но робот не увеличит скорость.
- Нанесение на вертикальные и потолочные поверхности с очень высокой вязкостью — материал может стекать до отверждения. Робот не решит физику. Нужны другие технологические приёмы (например, быстрая фиксация УФ-светом).
- Производство со строгими взрывобезопасными требованиями (Ex) — искрение сервоприводов и статические разряды могут быть запрещены. Пневматические роботы существуют, но они редки и имеют низкую точность.
- Нанесение с очень жёсткими требованиями к отсутствию пузырьков в толще шва (например, в оптоэлектронике). Дозирующие системы иногда засасывают микропузырьки. Требуется вакуумирование материала перед подачей — дорого и медленно.
В этих случаях можно применять гибридные схемы: человек заправляет и запускает процесс, робот выполняет только длинные повторяющиеся участки.
Риски и как их минимизировать
| Риск | Последствия | Минимизация от ВТ-Роботикс |
| Неправильно подобран тип дозатора (шнек, клапан) | Нестабильная подача, разбрызгивание | Проводим тесты с вашими материалами на своём стенде до подписания контракта |
| Изменение вязкости материала от партии к партии | Отклонение толщины слоя, брак | Обучаем робота автоматической коррекции по калибровочной порции |
| Сопло забивается или подтекает | Пропуски или лужи на детали | Устанавливаем систему промывки и датчик давления — робот сам подаст сигнал |
| Детали имеют геометрический разброс (литьё, сварка) | Сопло ударяется о деталь или проходит мимо | Интегрируем 3D-камеру для подстройки траектории (±2 мм разброс допустим) |
| Персонал не умеет чистить систему | Дорогой ремонт дозатора | Включаем в договор обучение работе с дозирующим блоком и график ТО |
Рекомендации по внедрению роботизированного нанесения клея
- Начните с тестов на вашем материале. Пришлите нам 1 литр клея и 5 деталей — мы подберём тип дозатора, скорость и конфигурацию траектории. Результаты сфотографируем и отправим протокол.
- Выберите пилотную операцию — желательно с повторяющейся траекторией длиной более 0,5 метра или с большим числом точек. Чем длиннее контур, тем быстрее окупается робот.
- Проектируйте удобную очистку. Если материал быстро схватывается, предусмотрите автоматическую промывку и сменный статический смеситель.
- Обучите технология (не только оператора) основам дозирования: как менять картридж, как калибровать дозу, как интерпретировать ошибки. Это окупится снижением простоев.
- Закладывайте запас производительности. На начальном этапе робот может работать медленнее человека, но через месяц вы повысите скорость на 20–30%, когда доведёте программу.
- Ведите журнал качества — фиксируйте толщину шва, расход на деталь, отклонения. Это поможет оптимизировать дозу и снизить расход ещё на 5–10%.
Заключение
Робот для нанесения клея, герметиков и пены — это зрелая и высокоэффективная технология, которая уже окупает себя в автомобилестроении, машиностроении, электронике и даже вагоностроении. При грамотном подборе дозирующей системы (шнек, клапан, 2K) и программировании траекторий вы получаете идеальную повторяемость, снижение расхода материала на 20–35% и резкое сокращение дефектов.
Мы готовы провести тестовое нанесение вашего материала в своей лаборатории и подготовить точный расчёт окупаемости.
Закажите бесплатный анализ вашей операции по нанесению клея или герметика — пришлите спецификацию материала и чертёж детали. В течение 3 дней вы получите предварительное ТЭО и демонстрацию работы клеевого робота на видео.