
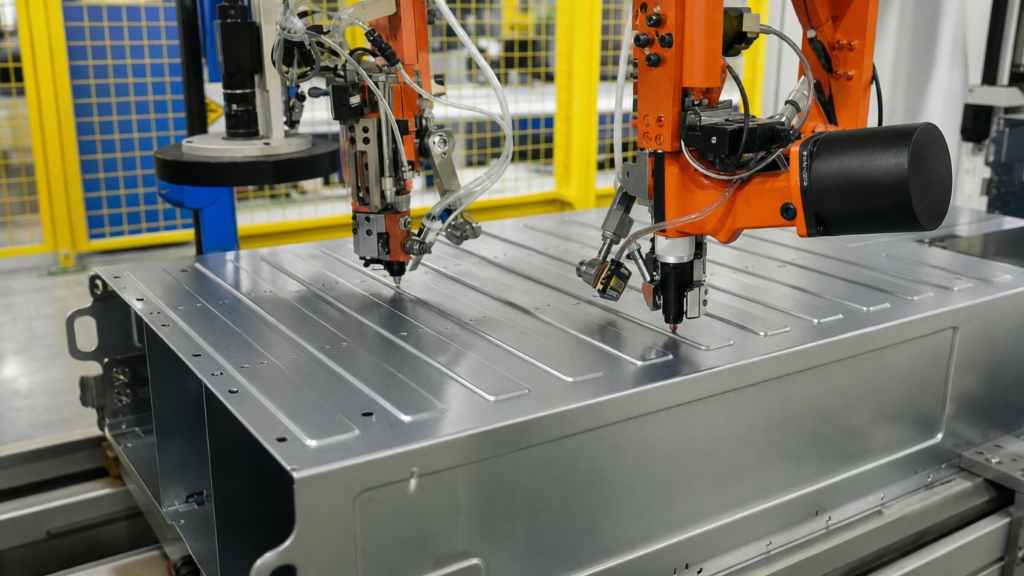
Клёпка — один из самых старых и надёжных способов соединения металлических деталей. До сих пор на тысячах заводов люди в наушниках отбивают заклёпки пневмомолотками. Это шумно, монотонно, травмоопасно. А главное — требует высочайшей концентрации: одна кривая заклёпка бракует всю деталь.
В современном машиностроении, авиастроении и производстве бытовой техники на смену ручному труду приходит роботизированная клепка. Робот ставит заклёпки в разы быстрее человека, с идеальной повторяемостью и без ошибок. В этой статье разберём, какие бывают системы автоматической клёпки, как интегрировать клепального робота в линию, какие кейсы уже работают в России и когда такая автоматизация действительно выгодна.
Почему роботизированная клепка вытесняет ручной труд
Клепка кажется простой операцией, но на практике у неё есть проблемы, которые ручной оператор решает плохо:
- Усталость и вибрация — уже через час работы точность падает. Заклёпка садится под углом, соединение ослабевает.
- Высокая текучесть кадров — клепальщики уходят из-за вредности и шума. Найти замену сложно.
- Зависимость от квалификации — новичок бракует каждую 20-ю деталь. Опытный мастер — одну из двухсот, но он на вес золота.
- Невозможность цифрового учёта — вы не знаете, сколько заклёпок поставил человек сегодня и какая браковка.
Роботизированная клепка решает все эти проблемы разом. Робот ставит заклёпки с точностью до десятых долей миллиметра, не знает усталости, не болеет, и каждая операция регистрируется в системе MES. Дополнительный бонус — безопасность: оператор больше не сидит под пылью и вибрацией.
По опыту внедрений, замена ручной клёпки на автоматическую повышает производительность в 3–5 раз и снижает процент брака с 2–5% до 0,1–0,3%.
Какие технологии автоматической клёпки существуют
Роботизированная клёпка — это не один метод, а целое семейство технических решений. Выбор зависит от материала, типа заклёпки, требуемой прочности и объёма партии.
Пневматическая клёпка — классика на сервоприводах
На фланце робота устанавливается пневматический клепальный пистолет с датчиком хода. Робот подводит инструмент точно к отверстию, подаётся сжатый воздух — заклёпка расклёпывается. Метод быстрый, но требует внешнего компрессора и шумоподавления. Подходит для алюминиевых и стальных заклёпок диаметром до 6 мм.
Серво-электрическая клёпка — высокая точность и тишина
Вместо пневматики используется электромотор с контролем силы и положения. Робот ставит заклёпку по программируемому профилю усилия: сначала медленно входит, затем резко расклёпывает и в конце контролирует высоту головки. Преимущества: тихая работа, возможность фиксации усилия в журнал, подходит для хрупких материалов и нержавейки. Недостаток — дороже пневматики на 30–50%.
Клёпка с подачей заклёпок из магазина (автофид)
Самый производительный вариант. К блоку клепки подсоединён вибрационный лоток или ленточный питатель, который автоматически подаёт заклёпку в инструмент. Роботу не нужно брать каждую заклёпку отдельно — он просто позиционируется над отверстием, инструмент входит, заклёпка автоматически дозируется и расклёпывается. Цикл сокращается с 8–10 секунд до 3–4 секунд на одну заклёпку.
Клёпка с техническим зрением — для неточных заготовок
Если детали приходят с плавающими отверстиями (например, сварная рама), робот не может полагаться только на программу. Камера делает снимок, нейросеть находит центр отверстия с погрешностью 0.1 мм, робот корректирует траекторию в реальном времени. Это самый дорогой, но и самый гибкий метод. Идеален для ремонтного производства или авиастроения, где каждая деталь уникальна.
Какое оборудование нужно для клепального робота
Типовой состав роботизированной ячейки клёпки:
| Компонент | Назначение | Примеры / примечания |
| Промышленный или коллаборативный робот | Позиционирование инструмента | Для лёгких заклёпок (до 3 кг) — кобот ROKAE. Для тяжёлых — промышленный Kawasaki. |
| Клепальный модуль (спиндл) | Непосредственная постановка заклёпки | Пневматический или сервоэлектрический. Масса обычно 5–20 кг. |
| Система подачи заклёпок | Дозирование и транспорт | Вибрационный лоток, ленточный питатель, шланг подачи сжатым воздухом. |
| Захват или адаптер | Крепление клепального модуля к роботу | Быстросменный для смены типа заклёпок. |
| Система контроля | Проверка качества заклёпки после установки | Датчик хода штока, камера, контроль момента. |
| Стол-позиционер | Фиксация детали | Поворотный или линейный, с пневматическими зажимами. |
Интеграция всех компонентов в единую систему управления через Profinet, EtherCAT или дискретные сигналы — наша задача как интегратора.
Примеры из практики: как работает роботизированная клёпка в реальных проектах
Пример 1. Авиастроительный завод (композитные панели, Самара)
Задача: клёпка алюминиевых накладок на углепластиковые панели фюзеляжа. Отверстия сверлятся заранее, допуск на совмещение — 0,2 мм. Раньше — четыре человека с пневмопистолетами, брак до 4% (трещины в композите). Решение: промышленный робот Kawasaki с сервоэлектрическим клепальным модулом. Техническое зрение для коррекции положения панели (панель деформируется). Усилие расклёпки контролируется — 350 Н с точностью ±5%. Подача заклёпок из ленточного магазина (по 1000 шт.). Результаты: производительность выросла с 120 заклёпок в час на бригаду до 540 заклёпок в час на робота. Брак по трещинам — 0,05%. Окупаемость — 11 месяцев.
Пример 2. Производитель металлических ящиков (машиностроение, Челябинск)
Задача: клёпка петель и замков на листовые ящики из стали 1,5 мм. 6 типоразмеров, частые переналадки. Ручная клёпка — 2 оператора, 200 ящиков в смену, ошибки в положении петель. Решение: коллаборативный робот ROKAE с пневматическим клепальным пистолетом. Быстросменная оснастка (программа переключается по QR-коду на ящике). Оператор загружает ящик в приспособление, нажимает «Пуск» — робот ставит 8 заклёпок за 45 секунд. Результаты: один оператор обслуживает робота, выпуск вырос до 380 ящиков в смену. Ошибки позиционирования исключены. Окупаемость — 7 месяцев. Высвобожденного человека перевели на сборку.
Пример 3. Производство велосипедных рам (алюминий, Санкт-Петербург)
Задача: клёпка крепления тормозных суппортов на алюминиевых рамах. Форма рамы меняется в зависимости от модели. Автоматическая клёпка роботом затруднена из-за малого пространства — труднодоступные места. Решение: кобот ROKAE с компактным серво-спиндлом (диаметр 45 мм). Робот заходит внутрь рамы. Программирование обучением движением — мастер один раз провёл кобота по траектории, всё запомнилось. Каждая рама фиксируется в 3D-печатном ложементе. Результаты: время клёпки одного узла сократилось с 3 минут (рука) до 45 секунд. Качество стабильное — усилие вырыва заклёпки выросло на 20% за счёт точной дозировки усилия. Себестоимость соединения снизилась на 35%.
Пример 4. Вагоностроительный завод (толстая сталь, Екатеринбург)
Задача: постановка заклёпок диаметром 10 мм в раму грузового вагона. Очень тяжёлая операция — усилие расклёпки до 12 кН. Робот должен выдерживать большие реактивные нагрузки. Решение: промышленный робот Kawasaki с нагрузкой 150 кг. Пневмогидравлический клепальный модуль (масса 40 кг). Без технического зрения — точное позиционирование по упорам. Система подачи заклёпок — шнековый питатель. Результаты: один робот заменил бригаду из 6 человек. Скорость — 1 заклёпка за 6 секунд (против 20 секунд у человека). Травматизм (защемления пальцев) снизился до нуля. Окупаемость — 14 месяцев.
Экономика проекта — когда роботизированная клёпка окупается
Стоимость типового решения (робот, клепальный модуль, подача, интеграция) — от 4 до 8 млн рублей в зависимости от сложности.
Статьи затрат:
- Робот (промышленный или кобот) — 1,5–3 млн руб.
- Клепальный модуль и система подачи — 1–2 млн руб.
- Проектирование, интеграция, программирование — 1–2 млн руб.
- Оснастка и пусконаладка — 0,5–1 млн руб.
Что получаем взамен (типовые цифры на примере 2-х смен):
- Замена 2–6 операторов (экономия ФОТ — 2–6 млн руб./год).
- Рост производительности в 3–5 раз.
- Снижение брака на 2–4% (экономия материала — от 0,5 млн руб./год).
- Отсутствие простоев по человеческому фактору.
Типичный срок окупаемости: от 8 до 18 месяцев. Для высокоточных задач (авиация, медицина) — до 24 месяцев, но там часто требуется роботизация по требованиям заказчика.
По модели оплаты: мы работаем как CAPEX (ваша покупка), так и предлагаем лизинг или рассрочку. Для пилотных проектов возможна почасовая аренда ячейки.
Ограничения и когда роботизированная клёпка не подходит
Несмотря на все плюсы, есть ситуации, где автоматическая клёпка роботом пока уступает человеку или другим методам.
- Сверхмелкосерийное производство (1–5 деталей в день разных типов). Время на переналадку робота (программирование, смена оснастки) может превысить выгоду. Для таких случаев дешевле использовать ручную клёпку или пневмоинструмент с фиксацией усилия.
- Детали с очень большими отклонениями геометрии (литьё без механической обработки). Даже техническое зрение может не справиться, если отверстия смещены на 2–3 мм. Нужно сначала фрезеровать базу.
- Заклёпки очень малого диаметра (менее 1,5 мм) в хрупких материалах. Пневматика даёт слишком резкий удар, серво-модули для микро-заклёпок редки и дороги. Остаётся ручной труд или специализированные прессы.
- Работа во взрывоопасной среде (угольная пыль, пары растворителей). Пневматическая клёпка (искра от статики) и электрические роботы могут быть запрещены. Требуется исполнение Ex — цена вырастает в 2–3 раза.
- Клёпка вслепую (например, внутренние полости закрытых профилей). Робот не видит места постановки — без специальных датчиков и направителей невозможно. Человек ставит на ощупь, робот — нет.
В этих случаях мы предлагаем гибридные схемы: часть операций автоматизировать, часть оставить человеку, либо использовать другие типы соединений (сварка, болты, клей).
Риски при внедрении и как их минимизировать
| Риск | Последствия | Решение от ВТ-Роботикс |
| Неправильно выбран тип клёпки (пневмо vs серво) | Брак, низкая скорость, частые остановки | Проводим тестовую клёпку ваших образцов на своём стенде до подписания контракта |
| Отверстия на детали имеют нестабильную позицию | Робот не попадает, сминает кромки | Интегрируем систему технического зрения (2D или 3D) с обучением на ваших деталях |
| Заклёпки застревают в системе подачи | Простой линии на 30–60 минут | Устанавливаем датчики застревания, резервный лоток, обучаем оператора быстрой чистке |
| Не хватает жёсткости оснастки (деталь прогибается) | Неполное расклёпывание, ослабление соединения | Рассчитываем оснастку в CAD/CAE, добавляем подпоры и пневмоприжимы |
| Персонал не умеет перепрограммировать робота под новое изделие | Зависимость от внешнего специалиста | Передаём технологию настройки через обучение движением. Обычный мастер цеха осваивает за 1 день |
Рекомендации по внедрению роботизированной клёпки с нуля
- Начните с анализа номенклатуры. Возьмите 3–5 самых массовых деталей. Подсчитайте общее количество заклёпок в месяц. Если более 10 000 штук — роботизация почти всегда окупается.
- Проведите тестовую клёпку на своей детали в лаборатории ВТ-Роботикс. Мы пришлём вам видео процесса и протокол усилий. Это бесплатно.
- Выберите пилотную операцию — не самую сложную. Первым делом автоматизируйте клёпку на детали с жёсткими допусками. Получите быстрый результат и confidence команды.
- Закладывайте быстросменную оснастку. Даже если сейчас у вас один тип заклёпки, через год может появиться второй. Разъёмы и адаптеры стоят недорого, но переделка потом — дорого.
- Обучите двух мастеров работе с системой (программирование, смена оснастки, очистка фидера). Один всегда должен быть в смене.
- Интегрируйте контроль качества. Пусть робот после каждой заклёпки проверяет её высоту датчиком. Это снизит риски пропуска брака.
- Не забывайте про шум. Пневматическая клёпка шумная. Возможно, потребуется шумопоглощающий кожух или перевод на ночную смену — учтите в проекте.
Заключение
Роботизированная клёпка — это не футуризм, а доступная технология для машиностроения, авиации, вагоностроения и производства металлоконструкций. Робот ставит заклёпки быстрее, точнее и дешевле человека на средних и крупных сериях. При грамотном выборе метода (пневматика, серво, автофид) и интеграции с техническим зрением вы получаете рост производительности в 3–5 раз и окупаемость за 8–18 месяцев.
Мы готовы провести тестовую клёпку ваших деталей и рассчитать точный ROI.
Закажите бесплатный анализ вашей крепёжной операции — пришлите чертёж или фото детали, и мы подготовим предварительное технико-экономическое обоснование за 3 дня.