
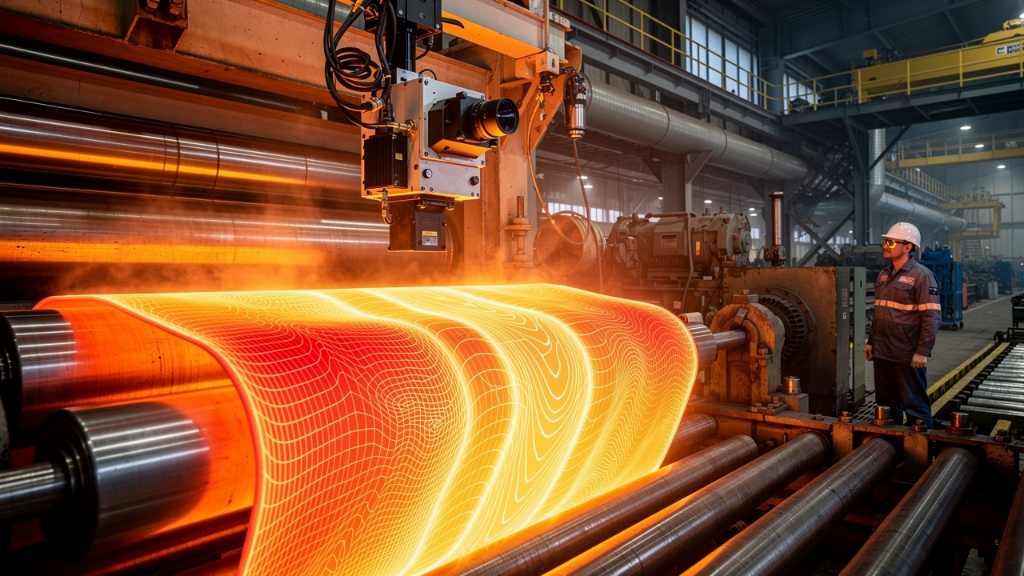
Металлургическое производство — это отрасль, где качество продукции определяется на микроскопическом уровне. Плена, трещина, раковина, механический дефект — эти и другие несовершенства поверхности металлопроката могут стать причиной отказа готовых изделий, аварий и многомиллионных убытков. До недавнего времени контроль качества металла оставался «слепым пятном» автоматизации: системы инспекции пропускали дефекты или, наоборот, генерировали огромное количество ложных срабатываний.
Ситуация изменилась с приходом нейросетей. Компьютерное зрение контроль металла на базе искусственного интеллекта позволяет выявлять дефекты на горячей поверхности (свыше 1000°C) с точностью, недоступной человеку. В этой статье мы разберём, как работают современные системы ИИ-инспекции металлопроката, какие технологии применяются, и приведём реальные кейсы «Северстали», POSCO и других металлургических компаний.
Почему традиционные системы инспекции не справляются
На современных металлургических комбинатах уже десятилетиями работают автоматизированные системы инспекции поверхности (СИП). Например, на Череповецком металлургическом комбинате используются системы Parsytec, которые анализируют поверхность металлопроката с помощью камер.
Однако эти системы имеют фундаментальные ограничения:
Пропуск дефектов. Традиционные алгоритмы не всегда способны распознать дефект, если его форма, размер или контраст не соответствуют заложенным шаблонам. По данным «Северстали», система Parsytec пропускала значительную часть реальных дефектов.
Ложные срабатывания. Обратная сторона медали — алгоритмы могут принимать за дефект пятно грязи, отпечаток, блик или неровность освещения. Операторы вынуждены тратить время на перепроверку ложных сигналов.
Ограниченная классификация. Традиционные системы распознают ограниченный набор дефектов. Они не могут адаптироваться к новым типам продукции или изменяющимся условиям производства.
Человеческий фактор. Даже при наличии автоматической системы оператор должен вручную подтверждать или отклонять результаты. Усталость, субъективность, снижение внимания к концу смены — всё это влияет на качество контроля.
Экстремальные условия. Инспекция горячего металла (при температуре выше 1000°C) требует специальных решений: излучение раскалённой поверхности «ослепляет» обычные камеры, а пыль, пар и масляные испарения искажают изображение.
Как нейросети меняют контроль качества металлопроката
Современные системы ИИ-инспекции используют свёрточные нейронные сети (CNN) и архитектуры типа YOLO для обнаружения и классификации дефектов в реальном времени.
Нейросеть EVE от «Северстали» — в 3 раза больше дефектов, в 13 раз меньше ложных
Один из самых ярких примеров внедрения ИИ-контроля в России — нейронная сеть EVE, разработанная «Северсталь Диджитал» совместно с дирекцией по техническому развитию и качеству дивизиона «Северсталь Российская сталь».
Как работает EVE:
- Нейросеть получает изображения с камер системы Parsytec.
- На специальном сервере с высокопроизводительными GPU обнаруживает и классифицирует дефекты.
- Определяет четыре типа дефектов: плена, трещина, механический дефект и раковина.
- Передаёт оператору точные данные о типе и местоположении дефекта.
Обучение: Дефектоскописты подготовили более 40 тысяч изображений поверхности листового металла с размеченными дефектами.
Результаты пилотного проекта (цех отделки металла №2 ЧерМК):
- EVE находит в 3 раза больше реальных дефектов, чем Parsytec.
- В 13 раз меньше ложных дефектов.
«Часть поверхностных дефектов может быть пропущена или найдены ложные. Чтобы повысить качество инспекции проката, команда сотрудников создала модель компьютерного зрения EVE», — отмечает Пётр Мишнев, директор по техническому развитию и качеству дивизиона «Северсталь Российская сталь».
Масштабирование: 12 систем на ЧерМК
К марту 2025 года «Северсталь» масштабировала комплексы моделей компьютерного зрения — на площадке ЧерМК внедрены 12 систем.
Что умеют новые системы:
- Распознают от 40 до 100 классов дефектов на цветных изображениях.
- Используют набор моделей компьютерного зрения, каждая из которых обучена обнаруживать дефекты, критичные для конкретного типа металла.
- При смене типа продукции (например, с холоднокатаной стали на динамную) алгоритм автоматически переключается на нужную модель.
- Адаптивная настройка освещения в зависимости от времени суток и цветового тона покрытия.
Где работают СИП:
- Агрегаты полимерных покрытий металла №1, 2, 3.
- Агрегат продольной резки №8.
- Агрегаты непрерывного горячего цинкования №1 и №4.
Результат: за последние два года «Северстали» удалось повысить точность решений более чем на 30%.
Робот-мелователь — выявление дефектов на ранних стадиях
Отдельное направление — робот-мелователь, который обнаруживает повреждения на поверхности металлических изделий на ранних стадиях производства.
Принцип работы:
- Робот (или автоматизированный комплекс) наносит специальный маркер (мел) на поверхность металла.
- Дефектные участки выделяются визуально или с помощью системы технического зрения.
- Информация передаётся оператору для принятия решения о дальнейшей обработке.
Этот метод позволяет выявлять дефекты до того, как они станут критичными, и предотвращать попадание брака на последующие этапы производства.
Мировой опыт — ИИ-роботы на горячей поверхности
POSCO — 29 Physical AI-решений для удаления цинковых примесей при 600°C
Корейская компания POSCO на заводе в Кванъяне внедрила 29 Physical AI-решений, которые удаляют примеси цинка из ванны расплавленного цинка при температуре 600°C.
Как это работает:
- Камеры над ванной обнаруживают плавающие примеси.
- Промышленный робот с ИИ-управлением немедленно удаляет мусор с помощью лопаты.
- Это предотвращает критические дефекты, вызванные остатками, прилипающими к поверхности стали.
До автоматизации: рабочие в термостойких костюмах вручную вычерпывали 30-килограммовые куски примесей лопатами. Риски для безопасности были высоки, а качество зависело от квалификации оператора.
Результат: Physical AI-решение полностью заменило человека в этой опасной операции.
Удаление примесей из расплавленного чугуна — 1 клик вместо 25 нажатий
На сталеплавильном заводе POSCO в Кванъяне промышленный робот с ИИ-управлением автоматизировал процесс удаления примесей из расплавленного чугуна путём вдувания кислорода.
До внедрения Physical AI: рабочие с десятилетиями опыта вручную регулировали уровень кислорода и угол наклона конвертера, нажимая кнопки 25 раз. Даже незначительная ошибка могла привести к переливу чугуна при 1600°C.
После внедрения Physical AI: одно нажатие кнопки «Старт» — AI определяет оптимальный объём и угол слива примесей. Система использует 7 лет накопленных операционных данных.
SURFIN — инспекция горячего металла при 1000°C
Испанская компания Tecnalia разработала систему SURFIN для онлайн-инспекции поверхности горячего металла при температуре выше 1000°C.
Ключевая технология:
- Специальная лазерная подсветка с длинами волн, удалёнными от излучения горячего металла.
- Двойная оптическая фильтрация для отсечения инфракрасного излучения.
- Система получает изображения, как если бы металл был холодным.
Применение: инспекция труб, прутков, заготовок и слябов на ранних стадиях производства.
YOLOv11 для горячекатаной стали
Современные исследования показывают эффективность архитектуры YOLOv11 для обнаружения дефектов на горячекатаной стали. Улучшенная модель с динамической свёрткой и иерархическим вниманием достигает mAP 79.7% на датасете NEU-DET, что на 2.4% выше базовой версии, при сохранении скорости инференса в реальном времени.
Экономика ИИ-контроля качества металлопроката
| Показатель | Традиционная инспекция | ИИ-инспекция |
| Обнаружение дефектов | Базовый уровень | В 3 раза больше реальных дефектов |
| Ложные срабатывания | Базовый уровень | В 13 раз меньше |
| Классы дефектов | Ограниченный набор | 40–100 классов |
| Точность решений | Базовый уровень | +30% за 2 года |
| Присутствие человека в опасной зоне | Да | Исключено (POSCO) |
Экономический эффект:
- Снижение брака за счёт раннего выявления дефектов.
- Сокращение ручного труда операторов-дефектоскопистов.
- Повышение доверия клиентов за счёт стабильного качества.
- Возможность документально подтвердить качество каждой партии (цифровой след).
Ограничения и вызовы
Несмотря на впечатляющие результаты, ИИ-контроль металлопроката сталкивается с барьерами:
- Недостаток данных для обучения. Нейросети требуют тысяч размеченных изображений. Сбор и разметка дефектов — дорого и долго.
- Экстремальные условия. Инспекция при 1000°C+ требует специальных камер, фильтров и систем охлаждения.
- Адаптация к новым типам продукции. При смене типа металла модель может «упасть» в точности. Требуется дообучение.
- Объяснимость решений. Нейросеть «чёрный ящик» — она говорит «дефект есть», но не всегда объясняет, почему. Для ответственных производств это проблема.
- Интеграция с существующими системами. Системы ИИ-инспекции должны «дружить» с существующими СИП, АСУТП и MES.
Рекомендации по внедрению
- Начинайте с пилота на одном агрегате. Выберите участок с наибольшим количеством пропущенных дефектов или ложных срабатываний.
- Соберите репрезентативную выборку дефектов. Не менее 10 000 размеченных изображений каждого типа дефекта.
- Используйте предобученные модели. Архитектуры YOLO, EfficientNet, ResNet требуют меньше данных для дообучения.
- Инвестируйте в освещение и фильтрацию. Для горячего металла — специальные лазерные подсветки и оптические фильтры.
- Обеспечьте адаптивность. Система должна автоматически переключаться между моделями при смене типа продукции.
- Интегрируйте с MES. Данные инспекции должны передаваться в систему для полной прослеживаемости.
- Обучайте персонал. Операторы должны понимать, как интерпретировать результаты и когда вмешиваться.
Заключение
Компьютерное зрение в контроле металлопроката — это уже не эксперимент, а промышленная реальность. «Северсталь» внедрила 12 систем ИИ-инспекции на ЧерМК, нейросеть EVE находит в 3 раза больше дефектов и в 13 раз меньше ложных срабатываний. POSCO использует 29 промышленных роботов с ИИ-управлением для удаления примесей при 600°C. Система SURFIN инспектирует горячий металл при 1000°C, «видя» его как холодный.
Нейросети меняют правила игры в металлургии: они выявляют дефекты, которые человек пропускает, работают 24/7 без усталости и делают контроль качества объективным и документированным. Вопрос уже не «стоит ли внедрять», а «как быстро вы начнёте».
Хотите оценить, как ИИ-контроль качества может улучшить ваше металлургическое производство? Пришлите нам описание ваших операций — инспекция горячего проката, контроль поверхности или другие задачи. Наши инженеры проведут аудит и предложат дорожную карту внедрения с расчётом окупаемости.