
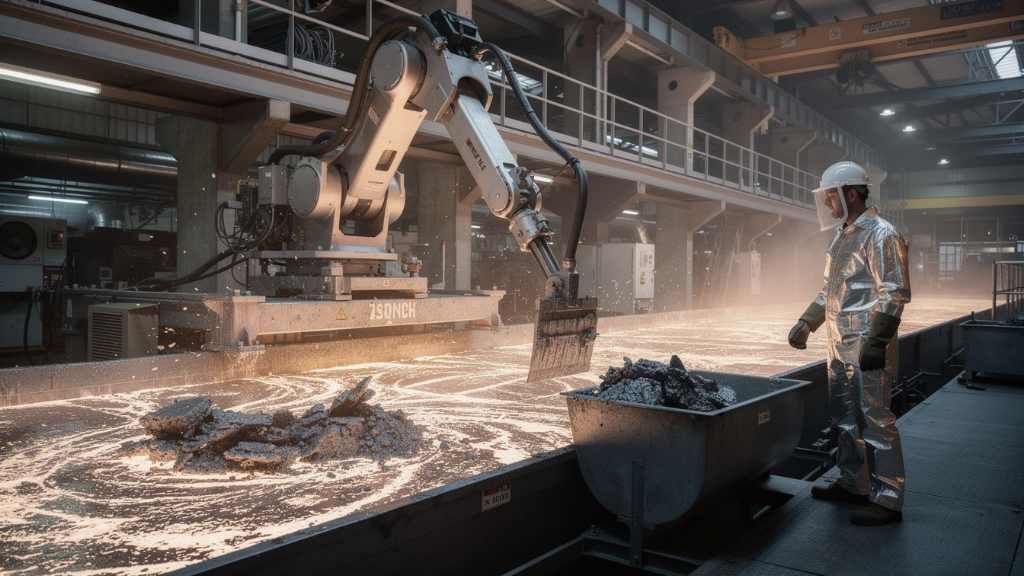
Сталеразливочный ковш — это сердце металлургического производства. Через него проходит каждая плавка, каждая тонна стали. Но после каждого цикла на внутренних стенках и днище ковша остаётся застывший металл, шлак, оксидные плёнки. Со временем эти отложения накапливаются, уменьшая полезный объём ковша и создавая угрозу для качества следующей плавки. Очистка ковшей — одна из самых тяжёлых и опасных операций в металлургии.
В этой статье мы разберём, как роботизация меняет обслуживание ковшей и разливочных агрегатов. Вы узнаете о технологиях удаления шлака и гартцинка, о реальных проектах российских и зарубежных металлургических компаний, а также о том, какие экономические и социальные эффекты даёт автоматизация этих операций.
Почему очистка ковшей — критически важная операция
Ковш работает в экстремальных условиях. Температура расплавленной стали достигает 1600°C, а сам процесс разливки сопровождается образованием шлака и оксидных соединений. После слива металла на стенках ковша остаётся слой застывшего шлака и металла — так называемая «козловая» корка или скарлупа.
Последствия накопления отложений:
- Уменьшение полезного объёма ковша, что снижает производительность.
- Риск попадания шлака в следующую плавку, что ухудшает качество стали.
- Повышенный износ огнеупорной футеровки.
- Угроза безопасности персонала при ручной очистке.
Традиционный метод очистки — ручной. Операторы с пневматическими молотками и ломами удаляют застывший шлак и металл. Работа ведётся в зоне с высокой температурой, запылённостью и риском падения кусков раскалённого материала. Это тяжёлый, монотонный и опасный труд, от которого уходят даже опытные рабочие.
Роботизированные решения для очистки ковшей
Современная металлургия предлагает несколько подходов к автоматизации очистки ковшей и разливочных агрегатов.
Роботизированные машины для разрушения скарлупы
Один из самых эффективных инструментов — роботизированные машины с гидромолотом. Они представляют собой компактные самоходные установки на гусеничном ходу, оснащённые гидравлическим молотом и управляемые дистанционно.
Принцип работы:
- Машина позиционируется у ковша или разливочного агрегата.
- Оператор управляет движениями с выносного пульта, находясь в безопасной зоне.
- Гидромолот разрушает застывший шлак, скарлупу и огнеупорную футеровку.
- Разрушенный материал удаляется из ковша.
Типичные применения:
- Разрушение скарлупы (застывшего металла и шлака) в сталеразливочных ковшах.
- Удаление затвердевшего шлака.
- Демонтаж огнеупорной футеровки.
- Очистка днища ковша.
- Подготовка ковша к перефутеровке.
Такие машины, как Brokk 900 Rotoboom, специально разработаны для тяжёлых условий металлургического производства. Они оснащены теплозащищённым гидромолотом с запатентованной системой защиты от нагрева и ударов. Вылет стрелы достигает 10 метров, а угол поворота — 360 градусов, что позволяет обрабатывать ковши большого диаметра без перемещения машины.
Роботизированные комплексы для обслуживания шиберных затворов
Шиберный затвор — устройство, регулирующее поток стали из ковша в промежуточный ковш (тундиш) при непрерывной разливке. Его обслуживание включает:
- Инспекцию состояния огнеупорных компонентов.
- Очистку от остатков металла и шлака.
- Замену изношенных плит.
Роботизированная рабочая станция для обслуживания шиберных затворов была разработана и установлена на итальянском металлургическом заводе. Это один из первых примеров коллаборативной робототехники в металлургии, где робот работает рядом с техническим персоналом, выполняя сложные и опасные операции.
Ключевые функции комплекса:
- Система технического зрения для инспекции состояния затвора.
- Роботизированный манипулятор для извлечения и замены огнеупорных плит.
- Инструменты для очистки поверхностей от остатков металла и шлака.
- Человеко-машинный интерфейс для взаимодействия оператора и робота.
Результаты внедрения: повышение качества обслуживания, снижение рисков для персонала, сокращение времени простоя оборудования.
Роботы для удаления гартцинка в линиях горячего цинкования
Гартцинк (цинковая гарь, zinc dross) — это соединения оксида цинка, алюминия и железа, которые образуются на поверхности расплавленного цинка при горячем цинковании. Температура ванны цинка составляет около 450–460°C. При извлечении стальных полос из ванны частицы гартцинка прилипают к поверхности, что приводит к дефектам покрытия.
Проблемы ручного удаления:
- Оператор находится на расстоянии 0,2 метра от расплава при температуре 460°C.
- Температура рабочей зоны — около 80°C.
- Уровень шума от газовых ножей достигает 120 дБ.
- Вес удаляемого гартцинка — до 30 кг за операцию, до 3 тонн в день.
- Риск ожогов брызгами расплавленного цинка.
Роботизированное решение: промышленный робот-манипулятор с 6 осями, оснащённый специальным инструментом (скребок, лопата), циклично перемещается вдоль поверхности ванны, собирает гартцинк и помещает его в контейнер для отходов.
Ключевые характеристики Q-ROBOT ZINC (Danieli):
- 6-осевой антропоморфный робот.
- Класс защиты IP67.
- Рабочая температура: от +5°C до +45°C (кратковременно до +70°C).
- Интеграция с системой автоматизации уровня L1 по ProfiBUS.
- Автоматическая адаптация к уровню ванны.
Эффекты внедрения:
- Снижение травматизма от брызг жидкого цинка.
- Уменьшение присутствия операторов в опасных зонах.
- Снижение воздействия высоких температур и шума.
- Значительная экономия цинка за счёт оптимизированного удаления гартцинка.
- Повышение стабильности качества покрытия.
Роботизированная очистка разливочных желобов и тундишей
Промежуточный ковш (тундиш) и разливочные желоба также требуют регулярной очистки от шлака и застывшего металла. Для этих операций применяются дистанционно управляемые машины с гидравлическими молотами и захватами.
Типичные операции:
- Удаление шлака из тундиша.
- Очистка разливочных желобов.
- Разрушение настылей и застывшего металла.
- Очистка выпускных отверстий.
Такие машины оснащаются сменными инструментами: гидромолот, ковш, гидроножницы, захват. Управление осуществляется дистанционно, что исключает нахождение оператора в опасной зоне.
Российский опыт и разработки
В России роботизация операций обслуживания ковшей пока развита меньше, чем в Японии или Европе, но уже есть примеры успешного внедрения.
ЕВРАЗ ЗСМК — капитальный ремонт доменной печи с использованием робота-паука для шоткретирования. Хотя это не очистка ковшей, это показательный пример того, как российские металлурги используют робототехнику для работы в экстремальных условиях.
«Северсталь» — внедрение нейросети EVE для контроля дефектов металлопроката, что косвенно связано с качеством разливки и состоянием оборудования.
Российские интеграторы и производители робототехники (например, «Завод роботов», RusRobot) активно развивают компетенции в области металлургической роботизации. Ожидается, что в ближайшие годы на российских предприятиях появятся серийные решения для очистки ковшей и разливочных агрегатов.
Экономика роботизации очистки ковшей
| Показатель | Ручная очистка | Роботизированная очистка |
| Присутствие человека в опасной зоне | Постоянное | Исключено |
| Температура в рабочей зоне | До 1600°C (у расплава) | Оператор в безопасной зоне |
| Вес удаляемого материала | До 30 кг за операцию | Автоматизировано |
| Риск травматизма | Высокий | Практически нулевой |
| Стабильность качества очистки | Зависит от оператора | Повторяемая |
| Время простоя ковша | Длительное | Сокращается |
Экономический эффект:
- Снижение затрат на персонал (замена 2–4 операторов).
- Сокращение простоев ковшей за счёт ускорения очистки.
- Уменьшение расхода огнеупорной футеровки (бережная очистка).
- Снижение потерь металла (меньше металла уходит в отходы).
- Экономия цинка (при удалении гартцинка) — до 24,5 юаня на тонну (по данным китайских исследователей).
Сроки окупаемости: для роботизированных комплексов очистки ковшей — 2–4 года в зависимости от загрузки и масштаба производства.
Ограничения и вызовы
- Экстремальные температуры. Робот должен работать в зоне теплового излучения от раскалённого ковша. Требуется термозащита, системы охлаждения, термостойкие кабели.
- Агрессивная среда. Пыль, шлак, брызги металла — всё это разрушает обычную электронику. Класс защиты должен быть не ниже IP67.
- Сложность интеграции. Ковши имеют разные размеры и конфигурации. Робот должен адаптироваться к каждому типу.
- Высокая стоимость внедрения. Роботизированный комплекс для очистки ковшей стоит десятки миллионов рублей.
- Консерватизм отрасли. Металлургические предприятия неохотно меняют проверенные технологии.
- Дефицит кадров для обслуживания. Инженеров, способных обслуживать роботов в металлургии, крайне мало.
Рекомендации по внедрению
- Начинайте с самых опасных операций. Очистка ковшей и удаление гартцинка — там, где человеку находиться смертельно опасно.
- Используйте дистанционно управляемые машины на первом этапе. Они проще в интеграции и позволяют вывести оператора из опасной зоны без полной автоматизации.
- Инвестируйте в термозащиту и IP67. Робот должен выдерживать нагрев, пыль и брызги.
- Планируйте интеграцию с АСУТП. Робот должен «дружить» с существующими системами управления.
- Обучайте персонал. Операторы должны понимать, как работает робот, как его останавливать и как реагировать на сбои.
- Используйте государственную поддержку. Льготный лизинг под 3–5%, субсидии, промышленный кешбэк — эти инструменты делают роботизацию доступнее.
Заключение
Робот очистка сталеразливочного ковша — это уже не фантастика. Роботизированные машины с гидромолотами разрушают скарлупу в ковшах, не подвергая людей опасности. Роботы для удаления гартцинка работают у ванн расплавленного цинка при 460°C, экономя до 30 кг материала за операцию. Роботизированные станции обслуживают шиберные затворы с точностью, недоступной человеку.
Металлургия остаётся одной из самых сложных отраслей для роботизации. Но именно здесь роботы дают максимальный эффект: не только экономический, но и социальный. Люди перестают работать в условиях, которые убивают.Хотите оценить потенциал роботизации на вашем металлургическом предприятии? Пришлите нам описание ваших операций — очистка ковшей, удаление шлака, обслуживание разливочных агрегатов. Наши инженеры проведут аудит и предложат дорожную карту внедрения с расчётом окупаемости.