
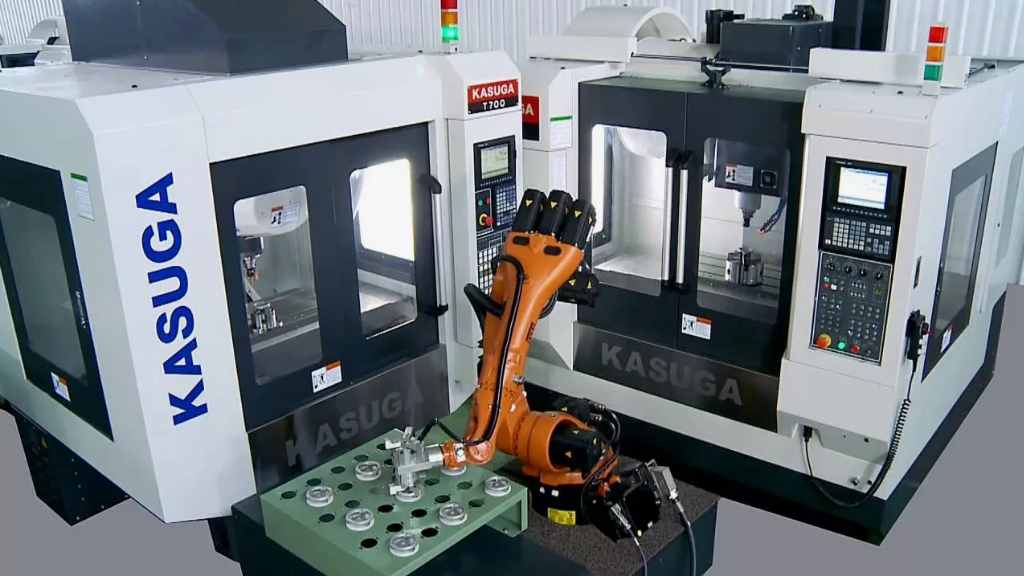
Станки с числовым программным управлением (ЧПУ) — основа современного металлообрабатывающего производства. Однако их эффективность напрямую зависит от того, насколько быстро и бесперебойно осуществляется загрузка заготовок и выгрузка готовых деталей. Ручное обслуживание станков оператором ограничивает производительность: станок простаивает, пока человек снимает деталь и устанавливает новую заготовку. Особенно остро эта проблема проявляется в ночные смены и при работе с тяжелыми или опасными заготовками.
Решение — передать функцию загрузки-выгрузки промышленному роботу. В этой статье мы расскажем, как организовать роботизированное обслуживание станков ЧПУ, какие схемы компоновки существуют и какие выгоды это приносит производству.
Задачи, которые решает робот у станка
Промышленный робот, интегрированный с ЧПУ-станком, выполняет следующие функции:
- Автоматическая подача заготовки из накопителя (паллеты, магазина, конвейера) в рабочую зону станка;
- Установка и фиксация заготовки в приспособлении (тисках, патроне);
- Запуск цикла обработки и ожидание его завершения;
- Снятие готовой детали и очистка приспособления от стружки;
- Укладка детали в тару или на конвейер для дальнейшей передачи;
- При необходимости — контроль параметров (датчик касания, измерение) и замена инструмента.
Основные схемы роботизации ЧПУ
В зависимости от типа производства, объёма выпуска и конфигурации станков применяются разные схемы компоновки:
1. Один робот — один станок
Простейшая схема, идеальная для начала автоматизации. Робот устанавливается рядом со станком и обслуживает только его. Заготовки могут подаваться с небольшого стола или рольганга. Подходит для участков с длительными циклами обработки.
2. Один робот — несколько станков
Робот перемещается по рельсу (линейной направляющей) между станками и по очереди обслуживает их. Эффективно, когда время обработки на каждом станке достаточно велико, чтобы робот успевал обслужить все. Экономия на количестве роботов.
3. Робот с двухпозиционным столом
Робот загружает заготовку на один стол станка, пока на втором столе идёт обработка. После окончания цикла столы меняются местами. Это минимизирует время ожидания.
4. Многоуровневые системы с паллетными накопителями
Робот работает с многоярусным стеллажом, где хранятся паллеты с заготовками и готовыми деталями. Система может работать автономно в течение нескольких часов или даже смен (так называемое «безлюдное производство»).
5. Интеграция с конвейером
Робот забирает заготовки с центрального конвейера и укладывает обработанные детали обратно на конвейер. Такой подход применяется в крупносерийном производстве.
Какие роботы подходят для обслуживания ЧПУ
Для этой задачи чаще всего используются компактные и средние шестиосевые промышленные роботы. Важные характеристики:
- Грузоподъёмность — должна соответствовать массе самой тяжёлой заготовки вместе с захватом (обычно от 3 до 50 кг).
- Радиус действия — должен позволять доставать до рабочей зоны станка и до места складирования.
- Точность позиционирования — особенно важна для установки заготовки в патрон или тиски (допуск обычно ±0,05–0,1 мм).
- Защита от загрязнений — станки ЧПУ часто работают с СОЖ и стружкой, поэтому робот должен иметь соответствующее исполнение (IP 54 и выше).
Примеры подходящих моделей: Kawasaki R-серии (например, R-10, R-30), FANUC LR Mate, KUKA KR AGILUS и другие компактные роботы.
Что входит в роботизированный комплекс
Типовой состав роботизированной ячейки для обслуживания станков ЧПУ:
| Компонент | Назначение |
| Промышленный робот | Манипулятор с контроллером и программным обеспечением |
| Захват | Механический, пневматический или электромагнитный (часто с датчиками захвата) |
| Система подачи заготовок | Накопитель, паллета, рольганг, вибробункер |
| Накопитель готовых деталей | Паллета, конвейер, тара |
| Устройство очистки приспособлений | Обдув сжатым воздухом, щётка |
| Датчики контроля | Контроль наличия заготовки, правильности установки |
| Система безопасности | Ограждения, световые завесы, блокировки |
Экономический эффект
| Показатель | Ручное обслуживание | Роботизированное обслуживание |
| Загрузка станка | 40–60% | 80–90% |
| Возможность работы в 3 смены | Требуется 3–4 оператора | Работает круглосуточно без персонала |
| Брак из-за неправильной установки | 1–3% | Практически 0% |
| Время переналадки | 20–40 минут | 5–10 минут (смена программы) |
| Безопасность | Риск травм | Полная безопасность |
Конкретные цифры из практики:
- Рост производительности станка: 30–70%;
- Снижение трудозатрат: высвобождение 2–3 операторов в смену;
- Окупаемость проекта: 12–24 месяца в зависимости от серийности.
Примеры применения
Пример 1. Токарная обработка валов
Завод по производству гидравлики. Робот Kawasaki R-10 загружает заготовки валов в токарный станок с патроном. После обработки робот снимает деталь, обдувает патрон и устанавливает новую заготовку. Результат: загрузка станка увеличена с 45% до 85%, высвобождено 2 оператора, окупаемость 14 месяцев.
Пример 2. Фрезеровка корпусных деталей
Производитель сельхозтехники. Робот FANUC LR Mate 200iD обслуживает два фрезерных центра с паллетной системой. Заготовки весом до 15 кг подаются из стеллажа на 20 паллет. Система работает без участия человека всю ночную смену. Результат: дополнительный объём продукции без привлечения персонала.
Как заказать внедрение
Компания «ВТ-Роботикс» выполняет полный цикл работ по автоматизации загрузки-выгрузки станков ЧПУ:
- Технический аудит — анализ номенклатуры, циклов, планировки участка, расчёт экономики.
- Проектирование — разработка компоновки, выбор робота, захватов, накопителей.
- Изготовление оснастки — проектирование и производство захватов, столов, ограждений.
- Интеграция — программирование робота, настройка связи со станком (цифровые/аналоговые сигналы, полевые шины).
- Пусконаладка и обучение — запуск ячейки, обучение ваших технологов и операторов.
Мы работаем с различными брендами промышленных роботов (Kawasaki, FANUC, KUKA, ABB) и гарантируем достижение целевых показателей.