
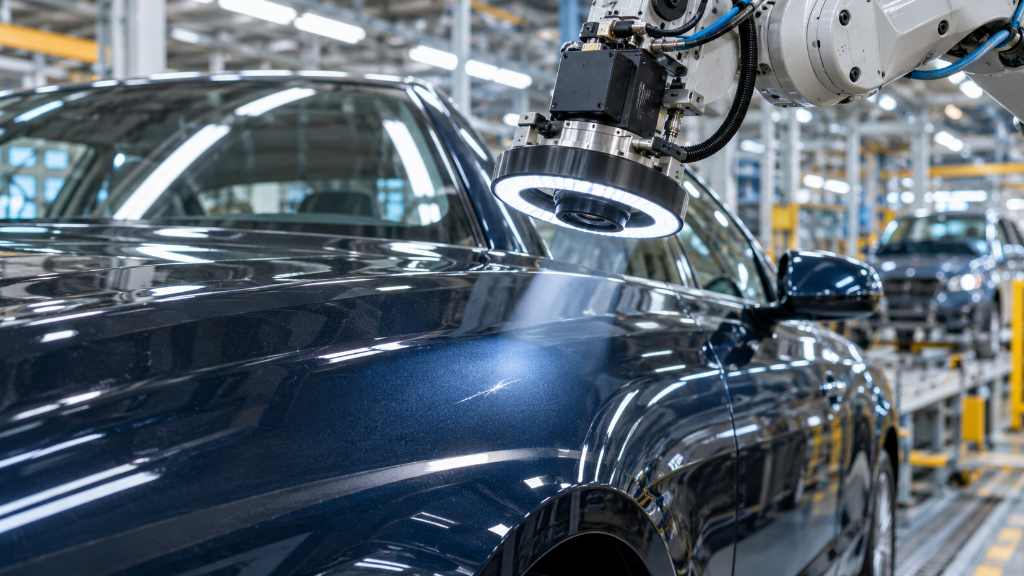
Лакокрасочное покрытие — это лицо продукта. Для автомобиля, бытовой техники или промышленного оборудования качество покраски определяет не только внешний вид, но и репутацию бренда, устойчивость к коррозии и срок службы изделия. При этом дефекты ЛКП — царапины, вкрапления, кратеры, «апельсиновая корка», разнотон — часто настолько малы, что человек замечает их только при определённом освещении и под определённым углом. К концу смены внимание притупляется, и дефект уходит к заказчику.
Контроль качества покраски техническое зрение решает эту проблему. Системы на базе высокоразрешающих камер, специального освещения и нейросетей обнаруживают дефекты размером от 0,15 мм, классифицируют их и передают данные в MES для прослеживаемости. В этой статье мы разберём, как работают такие системы, какие технологии применяются, и приведём реальные примеры из automotive-индустрии.
Почему ручной контроль покраски перестал справляться
Традиционно контроль качества покраски выполняют операторы в специальных кабинах с регулируемым освещением. Они осматривают поверхность, ищут дефекты и маркируют их для последующей переработки. У этого подхода есть фундаментальные ограничения.
Субъективность. Два оператора могут по-разному оценить один и тот же дефект. Усталость, освещение, угол обзора — всё влияет на результат.
Ограниченная чувствительность. Человеческий глаз не видит дефекты размером менее 0,2–0,3 мм, особенно на металлизированных и перламутровых покрытиях, где блики маскируют неровности.
Скорость. На современных конвейерах автомобиль проходит окрасочную линию за минуты. Оператор физически не успевает осмотреть всю поверхность с требуемой детализацией.
Отсутствие прослеживаемости. Ручной контроль не даёт цифрового следа. Нельзя доказать заказчику, что каждая машина прошла проверку, или проанализировать, на каком участке линии чаще возникают дефекты.
Дефицит кадров. Работа контролёра ЛКП — монотонная, требует высокой концентрации и хорошего зрения. Найти таких специалистов становится всё сложнее .
Как работает система технического зрения для контроля покраски
Современная система контроля ЛКП — это комплекс, объединяющий робототехнику, оптику и искусственный интеллект.
Аппаратная часть
Высокоразрешающие камеры и гибридные сенсоры. Например, сенсор Paintscan от Isra Vision объединяет два метода инспекции поверхности, что позволяет обнаруживать как топографические дефекты (вмятины, царапины), так и нетопографические (вкрапления, кратеры, дефекты пигмента) .
Специальное освещение. LED-освещение с высокой частотой стробирования обеспечиваетMultiple-сэмплинг: каждая точка поверхности фиксируется несколько раз под разными углами, что повышает надёжность и снижает количество ложных срабатываний .
Роботизированные манипуляторы. Камеры устанавливаются на роботов, которые перемещаются вдоль кузова по траектории, рассчитанной на основе CAD-модели. Это обеспечивает полный охват поверхности без пропусков .
Программная часть (нейросети)
Детекция и классификация. Свёрточные нейронные сети анализируют изображения в реальном времени, обнаруживают дефекты и относят их к одной из категорий: царапина, вмятина, вкрапление, кратер, «апельсиновая корка», разнотон и т.д. .
Самообучение. Алгоритмы способны дообучаться на новых типах дефектов и специфике конкретной линии, что особенно важно для многономенклатурных производств .
3D-картирование. Система определяет не только тип дефекта, но и его точное положение в трёхмерном пространстве. Эти данные передаются роботам-реpairщикам или операторам для точечной переработки .
Ключевые параметры современных систем
| Параметр | Типичное значение |
| Минимальный обнаруживаемый дефект | ≥ 0,15 мм |
| Детекция (обнаружение) | > 95–98,5% |
| Время инспекции кузова | 50–70 секунд |
| Ложные срабатывания | Минимизированы за счёт Multiple-сэмплинга |
| Совместимость | Работа на ходу (on-the-fly) и с остановками (stop-and-go) |
Важно: системы проектируются так, чтобы не влиять на такт производства. Они встраиваются в существующую линию после окрасочной камеры или сушильной печи и работают в темпе конвейера .
Примеры из практики
Isra Vision Car Paint Vision — автоматическая инспекция кузовов
Система Car Paint Vision (CPV) от Isra Vision используется на автомобильных заводах для полностью автоматической инспекции окрашенных кузовов. Роботы с гибридными сенсорами Paintscan перемещаются вдоль кузова, сканируя поверхность с перекрытием изображений. Каждая точка фиксируется до 10 раз, что обеспечивает надёжную детекцию более 95% всех релевантных дефектов .
Ключевые особенности:
- Автоматическое планирование траектории робота на основе CAD-модели — не требуется дополнительная линейная ось.
- Работа на линиях с несколькими моделями: система автоматически переключается между типами кузовов.
- Опциональная маркировка дефектов для последующей переработки .
Eines ESFI — контроль покраски с интеграцией в MES
Итальянская Eines Vision Systems предлагает систему ESFI (Eines Surface Paint Quality Inspector), которая обнаруживает и классифицирует дефекты ЛКП в реальном времени. Система устанавливается сразу после окрасочной камеры или сушильной печи и работает без остановки линии .
Ключевые возможности:
- Обнаружение «апельсиновой корки», пыли, кратеров, точечных отверстий, вмятин и царапин.
- Классификация важности дефекта и типа ремонта (ручной/автоматический).
- Интеграция с MES/QMS для полной прослеживаемости.
- Адаптация под разные модели и цвета без перенастройки .
Экономический эффект: раннее обнаружение дефектов позволяет реагировать до того, как покрытие окончательно отвердеет. Это экономит краску, энергию и трудозатраты на переработку .
Контроль не только кузовов, но и компонентов
Системы технического зрения применяются не только для целых кузовов, но и для отдельных компонентов: бамперов, зеркал, молдингов, колёс. Eines предлагает модуль Component Check Tunnel, который проверяет конкретные детали на соответствие спецификации до их установки на автомобиль .
Для крупносерийных производств компонентов (Tier 1) применяются AI-системы с пропускной способностью до 1800 деталей в минуту и скоростью инспекции 500 мм/с. Точность детекции:漏检率 (пропуск дефектов) — 0,05%,误判率 (ложные срабатывания) — ≤ 3% .
Экономика и окупаемость
| Показатель | Ручной контроль | Техническое зрение |
| Обнаружение дефектов | Субъективно, зависит от оператора | > 98% стабильно |
| Минимальный дефект | 0,2–0,3 мм | 0,15 мм |
| Скорость | Ограничена человеком | В темпе линии (50–70 сек/кузов) |
| Прослеживаемость | Фрагментарная | Полная, цифровая |
| Ложные срабатывания | Не применимо | Минимизированы |
Источники экономии:
- Снижение затрат на переработку (меньше машин возвращается на перекраску).
- Экономия краски и энергии (дефекты обнаруживаются до отверждения).
- Сокращение ручного труда контролёров.
- Снижение рекламаций и возвратов от заказчиков.
- Возможность документировать качество для аудитов и сертификации.
Сроки окупаемости: для автомобильных заводов с большим объёмом производства — от 12 до 24 месяцев в зависимости от стоимости системы и объёма выпуска.
Ограничения и типичные ошибки
Ошибка 1. Недостаточное освещение и блики
Металлизированные и перламутровые покрытия дают сложные блики. Система без специального многоракурсного освещения будет пропускать дефекты или генерировать ложные срабатывания.
Решение: использовать LED-освещение с multiple-сэмплингом и гибридные сенсоры, как в Paintscan .
Ошибка 2. Игнорирование CAD-моделей для траекторий
Если робот движется по фиксированной траектории, а кузов имеет отклонения, часть поверхности останется неосмотренной.
Решение: интегрировать систему с CAD-моделями для автоматического планирования траектории .
Ошибка 3. Отсутствие интеграции с MES
Без передачи данных в MES/QMS система остаётся «островом» — вы видите дефекты, но не можете анализировать тренды или доказывать качество.
Решение: убедиться, что система поддерживает интеграцию с вашей учётной системой .
Ошибка 4. Экономия на разрешении камер
Для дефектов 0,15 мм нужны камеры с высоким разрешением и качественной оптикой. «Стандартная» камера не справится.
Решение: подбирать камеры под требуемую минимальную величину дефекта, тестировать на реальных образцах с дефектами.
Рекомендации по внедрению
- Определите перечень критичных дефектов. Составьте список типов дефектов, которые система должна обнаруживать: царапины, вмятины, вкрапления, кратеры, «апельсиновая корка», разнотон.
- Проверьте систему на реальных образцах. Привезите окрашенные панели с дефектами и без них. Оцените, видит ли система то, что должна.
- Убедитесь в совместимости с тактом линии. Система не должна замедлять производство. Уточните время инспекции для вашей номенклатуры.
- Заложите интеграцию с MES. Без этого вы не получите полной прослеживаемости.
- Планируйте переработку. Если система обнаруживает дефекты, должна быть возможность их маркировать и направлять на исправление .
- Начинайте с пилота на одном участке. Не автоматизируйте всю линию сразу. Оцените точность и стабильность на ограниченном объёме.
Заключение
Контроль качества покраски техническое зрение — это зрелая технология, которая уже используется ведущими automotive-производителями. Системы Isra Vision и Eines обнаруживают дефекты от 0,15 мм с точностью более 98%, работают в темпе конвейера и передают данные в MES для полной прослеживаемости.
Ручной контроль не может конкурировать с этим по скорости, объективности и воспроизводимости. Нейросети не устают, не ошибаются из-за освещения и не пропускают дефекты к концу смены. Вопрос уже не «стоит ли внедрять», а «как быстро вы начнёте».
Хотите оценить, как техническое зрение может улучшить контроль покраски на вашем производстве? Пришлите нам описание вашей линии и типов дефектов. Наши инженеры подберут конфигурацию системы и рассчитают окупаемость.