
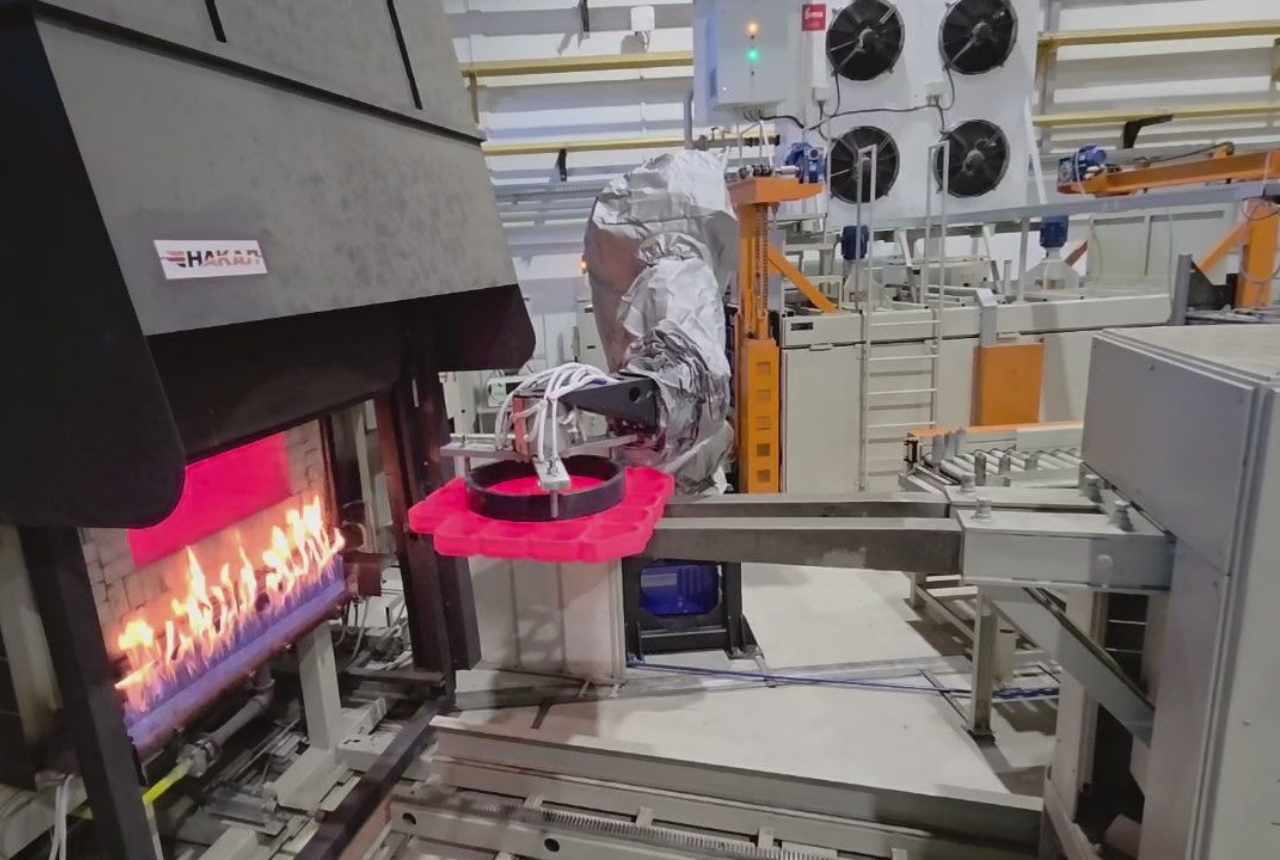
На производственной площадке компании Ростсельмаш (г. Ростов-на-Дону) внедрена роботизированная ячейка для межоперационной перегрузки крупногабаритных деталей трансмиссии в термообрабатывающем комплексе. Решение обеспечило извлечение раскалённых заготовок из проходной печи и их передачу в закалочный пресс за менее 8 секунд, что на 20% быстрее требований технологии. Полностью исключён человеческий фактор, повышена безопасность и стабильность процесса.
Кто и откуда
Заказчик: ПАО «Ростсельмаш» — ведущий мировой производитель сельскохозяйственной техники (комбайны, тракторы, косилки, пресс-подборщики). Термообрабатывающий цех завода «Ростсельмаш-М» (г. Ростов-на-Дону).
Сфера деятельности: Тяжёлое машиностроение, металлообработка, термическая обработка крупногабаритных деталей.
Задача: Автоматизировать перегрузку деталей из проходной печи (температура 920°C) в гидравлический закалочный пресс. Ручная операция с помощью клещей не гарантировала соблюдения жёстких временных норм (менее 10 секунд), что приводило к «отпуску» металла и браку. Кроме того, высокая температура и масса детали (до 35 кг) создавали опасность для персонала.
Проблемы и вызовы
Анализ процесса на Ростсельмаше выявил следующие ключевые проблемы:
- Крупногабаритные детали сложной геометрии: Преобладали шестерни и валы длиной до 600 мм. Захват должен был надёжно фиксировать разные типы деталей, при этом работать в стеснённом пространстве между печью и прессом.
- Экстремальный тепловой режим: Деталь после печи имела температуру 920°C. Робот и его захват требовали специальной тепловой защиты (чехлы, покрытия, принудительное охлаждение). Помимо этого, инфракрасное излучение от печи создавало нагрев элементов ячейки.
- Жёсткое ограничение по времени: Технологический регламент требовал переноса детали из печи в пресс менее чем за 10 секунд. Любое превышение вело к нежелательным структурным изменениям металла («пятнистый отпуск») и браку.
- Плохая синхронизация с существующим оборудованием: Проходная печь выдавала деталь с нестабильной скоростью. Пресс имел собственную систему управления (нестандартные протоколы). Требовалась полная интеграция робота в общий контур термоучастка.
- Сложная логистика зоны закалки: Рядом с ячейкой находились баки с закалочной жидкостью, вентиляционные шахты. Любая коллизия робота могла привести к аварии.
План действий (техническое решение от «ВТ-Роботикс»)
Компания «ВТ-Роботикс» разработала и реализовала проект «под ключ», состоящий из следующих этапов:
- Подбор промышленного робота с учётом тепловой защиты. Выбран шестиосевой робот с полезной нагрузкой до 80 кг, радиусом действия 2,1 м. Установлена система пассивного и активного охлаждения: теплозащитный чехол с подачей воздуха внутрь сочленений, теплоизолированные защитные экраны для критических узлов.
- Разработка специализированного захвата. Спроектирован и изготовлен «пальцевый» захват с самоблокирующимся механизмом, оснащённый жаростойкими накладками из керамики. Захват может автоматически перенастраиваться под три типоразмера шестерен и два — под валы.
- Моделирование процесса и траекторий. В CAD-среде создана точная 3D-модель участка: печь, пресс, ограничивающие стены, вентиляция. Проведена оптимизация кинематики — рассчитаны минимальные по времени и безопасности траектории.
- Разработка виртуального двойника и офлайн-программирование. Полностью смоделирован цикл работы робота с имитацией движения детали по конвейеру печи. Отработаны экстренные остановки и алгоритмы выхода из нештатных ситуаций.
- Интеграция с печью и прессом. Реализован обмен сигналами через промышленный сетевой протокол (Profinet). Установлены дополнительные датчики на конвейере печи (оптический контроль положения детали) и в зоне пресса. Создана панель оператора с визуализацией цикла.
- Пусконаладочные работы и отладка «на горячую». Проведены тестовые прогоны с разогретыми заготовками-имитаторами. Отработана синхронизация с подачей пресса. Замерено реальное время перегрузки (8 секунд).
- Постгарантийная поддержка и доработка ПО. В течение года реализованы:
- Адаптивный алгоритм корректировки траектории при нестабильном положении детали.
- Удалённая диагностика и ведение журнала событий.
- Дублирование критических сигналов «захват открыт» и «деталь на месте».
Результаты проекта
Технологические результаты:
- Время цикла «печь → пресс» сокращено до 8 секунд (норма — 10 секунд), что гарантирует идеальную микроструктуру металла после закалки.
- Точность укладки в пресс — ±0,8 мм, исключены перекосы и повреждения оснастки.
- Экстремальные условия: робот стабильно работает при температуре окружающей среды до 55°C (из-за печи и вентиляции) и в условиях повышенной запылённости.
- Полностью автоматизирован цикл: печь — робот — пресс — конвейер для готовых деталей.
Бизнес-результаты для заказчика:
- Брак по причине «старения» металла (нарушения режима перегрузки) снижен с 8% до 0,2% (остаточный брак — по другим причинам).
- Производительность термоучастка выросла на 25% — за счёт работы робота без перерывов в 2 смены.
- Сокращение численности операторов на данном участке — 3 человека (они переведены на контроль и настройку).
- Улучшение условий труда — ликвидирован тяжёлый ручной труд в зоне высокой температуры.
- Окупаемость проекта — 14 месяцев (достигнута за счёт сокращения брака и повышения объёмов выпуска).
Этот кейс демонстрирует возможность роботизации даже самых ответственных и «горячих» операций в любых условиях. Если ваш термоучасток сталкивается с аналогичными проблемами, обратитесь к нам. Мы проведём аудит и предложим решение, которое гарантированно впишется в вашу технологию и пространство.