
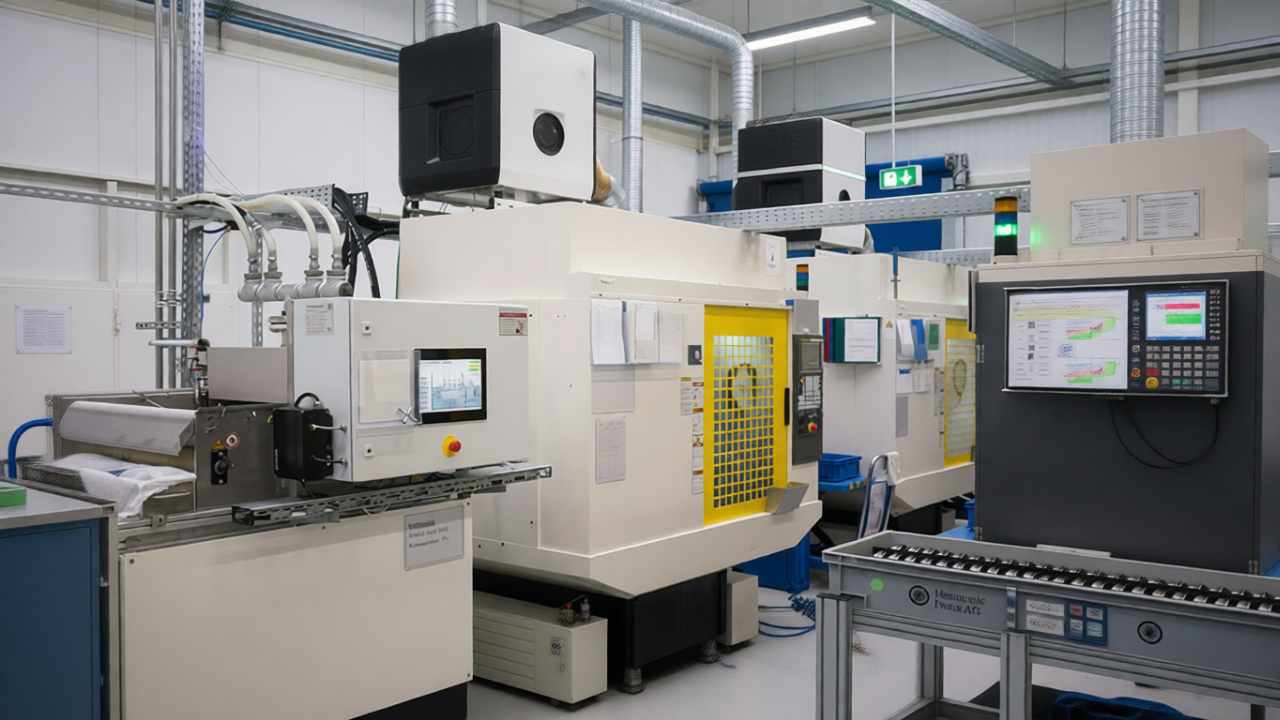
Для металлообрабатывающего предприятия внедрена автоматизированная система управления (АСУ ТП) установкой регенерации отработанных технологических жидкостей (смазочно-охлаждающих жидкостей — СОЖ). Решение сократило продолжительность цикла обработки одной партии на 45 минут и повысило эффективность восстановления исходных свойств жидкости до 85%. Это позволило заказчику значительно повысить экологичность производства и сократить расходы на закупку и утилизацию материалов.
Кто и откуда
Заказчик: Машиностроительный завод «ТЕХНОЛИТ» (г. Тольятти), специализируется на точной обработке деталей для автопрома.
Сфера деятельности: Металлообработка, машиностроение.
Задача: Автоматизировать кустарный, энергозатратный и плохо контролируемый процесс восстановления отработанных СОЖ. Ручное управление температурой, давлением и дозировками реагентов не обеспечивало стабильного качества регенерации, вело к перерасходу химикатов и необходимости частой полной замены жидкости с дорогостоящей утилизацией.
Проблемы и вызовы
Анализ существующего процесса выявил серьезные технологические и экономические издержки:
- Неконтролируемый ручной процесс: Оператор эмпирически выбирал режимы (температуру, время отстаивания, количество реагентов), что приводило к нестабильным результатам: жидкость либо очищалась недостаточно, либо портилась из-за передозировки химикатов.
- Длительный цикл и высокое энергопотребление: Из-за отсутствия точного контроля и автоматизации этапы нагрева, фильтрации и отстаивания занимали избыточное время, увеличивая расход электроэнергии.
- Низкий процент восстановления: Эффективность процесса не превышала 50-60%, что означало высокие постоянные затраты на покупку новой жидкости и услуги по утилизации отходов.
- Экологические и санитарные риски: Ручная работа с химикатами и отсутствие контроля за парами создавали неблагоприятные условия труда и увеличивали экологическую нагрузку.
План действий (Техническое решение от «ВТ-Роботикс»)
Мы реализовали проект по созданию замкнутой автоматизированной системы регенерации:
- Разработка технологического алгоритма: Совместно с технологами завода формализовали и оптимизировали поэтапный алгоритм регенерации (сепарация, химическая обработка, многоступенчатая фильтрация, кондиционирование).
- Проектирование АСУ ТП:
- Установка датчиков ключевых параметров: температуры, давления, pH, уровня, мутности, электропроводности.
- Интеграция управляемых исполнительных механизмов: регулирующие клапаны, дозирующие насосы реагентов, сервоприводы заслонок, нагревательные элементы.
- Разработка программы для промышленного контроллера (ПЛК), реализующей весь технологический цикл по рецептам.
- Создание системы управления и визуализации:
- Разработка интерфейса оператора (HMI-панель) с возможностью выбора типа жидкости, запуска цикла, визуализации реальных параметров в виде трендов и технологической схемы.
- Внедрение системы автоматического дозирования реагентов на основе показаний датчиков pH и проводимости, что исключило человеческий фактор и перерасход.
- Настройка аварийной сигнализации и блокировок при отклонении параметров.
- Пусконаладка и оптимизация: Запуск системы, калибровка датчиков, тонкая настройка ПИД-регуляторов для критических параметров (например, температуры), пробные циклы с замером качества на выходе.
- Обучение персонала: Обучение операторов работе с новой системой, пониманию технологических трендов и процедурам реагирования на сигналы.
Результаты проекта
Автоматизация превратила кустарный процесс в управляемую, воспроизводимую и эффективную технологию:
- Технологические результаты:
- Длительность цикла регенерации сокращена на 45 минут за счет оптимизации этапов и устранения простоев.
- Эффективность восстановления жидкости повышена до 85%, что близко к теоретическому максимуму для используемой технологии.
- Достигнута высокая стабильность и предсказуемость качества регенерированной СОЖ.
- Снижено энергопотребление установки на 15% за счет оптимизированных режимов работы.
- Бизнес-результаты для заказчика:
- Сокращение затрат на закупку новых СОЖ на 70% за счет многократного использования восстановленной жидкости.
- Снижение расходов на утилизацию опасных отходов в 3 раза.
- Повышение экологической безопасности и улучшение условий труда в цехе.
- Полный контроль и документирование процесса, что важно для соблюдения экологических стандартов и аудитов.